Slovenski
- English
- беларускі
- Hrvatski
- Тоҷикӣ
- O'zbek
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- नेपाली
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- Srpski језик

Novice
Katere drage okvare na koncu proizvodne verige izvirajo iz spregledanih vrzeli v procesu izdelave zobate gredi?
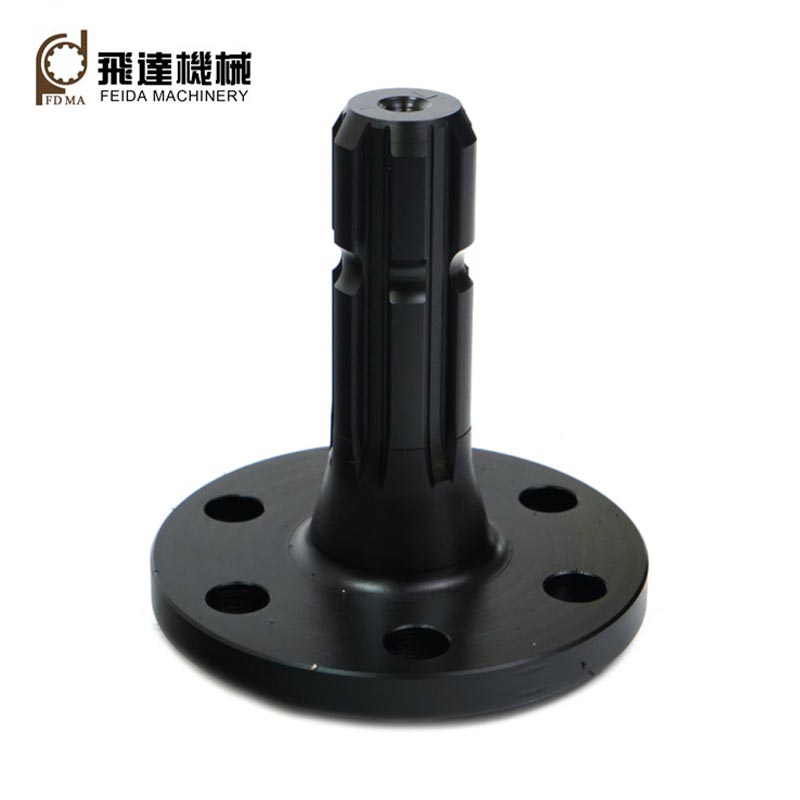
Feida‑obdelavaPravokotna utorna gredStoritev vključuje predproizvodni pregled DFM, natančno končno obdelavo po toplotni obdelavi in celotno dokumentacijo o zmogljivosti materiala, ublažitev loma zaradi utrujenosti, revizijske ovire in tveganja predelave prototipa za čezmejne proizvajalce strojev.
1. Natančna končna obdelava po kaljenju izravna geometrijsko popačenje zlepka, ki ga povzroča toplota
Številne podizvajalske delavnice izvajajo rezkanje zrezkov pred kaljenjem brez sekundarne končne obdelave po kaljenju. Prerazporeditev notranjih napetosti, ki jo povzroča dušenje, sproži upogibanje gredi, odstopanje med zobmi in napake vzporednosti bokov, ki jih ni mogoče popraviti s predhodno obdelavo v mehkem stanju. Pri izmeničnem udarnem navoru, ki je značilen za kmetijske in gradbene stroje, preneseno obremenitev prenesejo le delni zobje z zobmi, kar povzroči koncentracijo napetosti na zobnih koreninah in zgodnje pokanje zaradi utrujenosti. Feida‑Machining si pridržuje nadzorovano končno obdelavo, ki izvaja natančno brušenje z utorom po kaljenju in popuščanju. Kritične geometrijske tolerance, vključno z razmikom med zobmi, vzporednostjo bokov in koaksialnostjo gredi, ostajajo v mejah specifikacije DIN5461, kar zagotavlja enotno porazdelitev obremenitve z več zobmi in podaljšuje življenjsko dobo komponent v delovnih okoljih cikličnih udarnih obremenitev.
2. Interna obdelava od konca do konca ohranja popolne zapise o sledljivosti materiala in postopka
Ko so rezanje surovin, obdelava z utori, toplotna obdelava in končna obdelava površin razdeljeni med več zunanjih podizvajalcev, proizvajalci ne morejo sestaviti enotnih arhivov na ravni serije, vključno z MTC za kakovost jekla, dnevniki temperature kaljenja in končnimi poročili o pregledu dimenzij. Mednarodne revizije ponudb za stroje zahtevajo popolno sledljivost komponent; razdrobljene dobavne verige vodijo v zavrnitev pred kvalifikacijo. Feida zaključi celoten proizvodni tok v lastnem obratu. Vsak lot hrani identifikacijo surovih palic, zapise o krivuljah toplotne obdelave in podatke o inšpekcijskih pregledih CMM. Celotni paketi dokumentov v angleškem jeziku so na voljo ob odpremi, kar strankam proizvajalcev originalne opreme pomaga izpolniti zahteve dobaviteljeve revizije brez dragega ponovnega testiranja tretjih oseb.
3. Nadzorovana kakovost površine boka zoba zmanjšuje tveganje obrabe zaradi strganja in korozije
Grobi, slabo obdelani boki zob v utorih ustvarjajo mikroneravnine. Majhen relativni zdrs med gredjo in parnim pestom pod neprekinjenimi vibracijami, ki jih povzroča stroj, povzroči ostanke abrazivnih oksidov (jedkost). Ti trdi delci krožijo znotraj prilegajočega prostora in nenehno brusijo kontaktne površine, povečujejo zračnost in povzročajo hrup pri prenosu ter morebitno zasuk. Feida optimizira parametre hitrosti pomika za postopke brušenja z utorom, s čimer doseže dosledno nizko hrapavost površin bokov zob. Nadzorovana kakovost površine zmanjša mikrokontaktne točke, ki sprožijo poškodbe zaradi draženja, s čimer stabilizira dolgoročno zmogljivost prenosa za mobilne stroje, ki delujejo na prostem in so izpostavljeni prahu in vibracijam.
4. Pregled DFM v zgodnji fazi identificira tveganja strukture zlepkov pred formalno naložbo v orodje
Številni prodajalci delov po meri strogo sledijo risbam strank brez ocene izdelave. Nekateri na risbi določeni radiji zaokroženega korena zlepka, tankostenski odseki gredi ali nenavadne kombinacije širine zob ustvarjajo težko rešljive nevarnosti razpok zaradi kaljenja ali nedosegljive zahteve glede tolerance. Težave se pojavijo šele po naročilu rezilnih orodij in izdelavi prototipnih delov, kar zahteva revizije risb, dodatne stroške orodja in zamude pri načrtovanju projekta. Feidina ekipa strojnega inženiringa izvaja oceno DFM na stopnji RFQ, pri čemer pregleda zaokrožitve za razbremenitev napetosti korena zlepka, porazdelitev debeline preseka in izvedljivost tolerance. Morebitni načini okvare, ki jih povzroči proizvodnja, so označeni pred izdelavo orodij, s čimer se skrajšajo dragi cikli preoblikovanja v pozni fazi za razvojne projekte OEM novih izdelkov.
5. Ujemanje kakovosti materiala uravnoteži udarno žilavost in ciljno površinsko trdoto
Neustrezna izbira razreda jekla povzroči nasprotujoče si rezultate delovanja: nizkolegirano ogljikovo jeklo doseže površinsko trdoto, vendar nima žilavosti jedra in poči pod nenadnimi udarnimi obremenitvami; preveč legiran material prinaša prekomerno tveganje kaljenja-popačenja in po nepotrebnem zvišuje stroške komponent. Feida izbere in preveri jeklo obdelovanca v skladu z dokumentiranimi zahtevami glede navora in udarne obremenitve opreme. Parametri popuščanja so nastavljeni tako, da uravnotežijo odpornost proti obrabi boka zoba in udarno žilavost jedra gredi, pri čemer se izognejo krhkemu zlomu korena zoba in hitremu odrgnjenju boka za različne aplikacije strojev v delovnih pogojih.
6. Protokoli dimenzijskega nadzora, specifični za projekt, zagotavljajo doslednost med serijami
Majhnoserijska naročila zobnih gredi po meri so pogosto deležna samo preverjanja dimenzij na kraju samem. Brez stalnih kontrolnih seznamov inšpekcijskih postavk, ki zajemajo debelino zob, akumulativno napako naklona in iztekanje, med proizvodnimi serijami pride do opaznih razlik v zmogljivosti. Pri sestavljanju v končne stroje nedosledne lastnosti prileganja zlepka povzročajo razpršene stopnje napak na terenu. Feida uporablja projektno prilagojene kontrolne sezname za vsako naročilo utorne gredi po meri, pri čemer izvaja meritve CMM na ključnih indikatorjih geometrije utora. Enotna merila sprejemljivosti se uveljavljajo za serijo za serijo, kar stabilizira medsebojno zamenljivost za montažne linije za serijsko proizvodnjo OEM.
Povezane novice
- Kako spiralni stožčasti zobniki izboljšajo prenos moči v zahtevnih strojih?
- Zakaj so verižniki bistveni za zanesljiv prenos moči?
- Kako notranji zobniki izboljšajo natančnost in prenos moči?
- Zakaj postajajo plastični vijačni zobniki zanesljiva izbira za sodobne mehanske sisteme?
- Ali lahko domača proizvodnja spline reši drage glavobole proizvajalcev originalne opreme zaradi okvar na terenu?
- Ali bo integrirana strojna obdelava zobnikov v celotnem procesu zmanjšala tri glavne skrite izgube čezmorskih proizvajalcev reduktorjev pri nabavi?
Pusti mi sporočilo