Slovenski
- English
- беларускі
- Hrvatski
- Тоҷикӣ
- O'zbek
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- नेपाली
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- Srpski језик

Novice
Ali lahko domača proizvodnja spline reši drage glavobole proizvajalcev originalne opreme zaradi okvar na terenu?
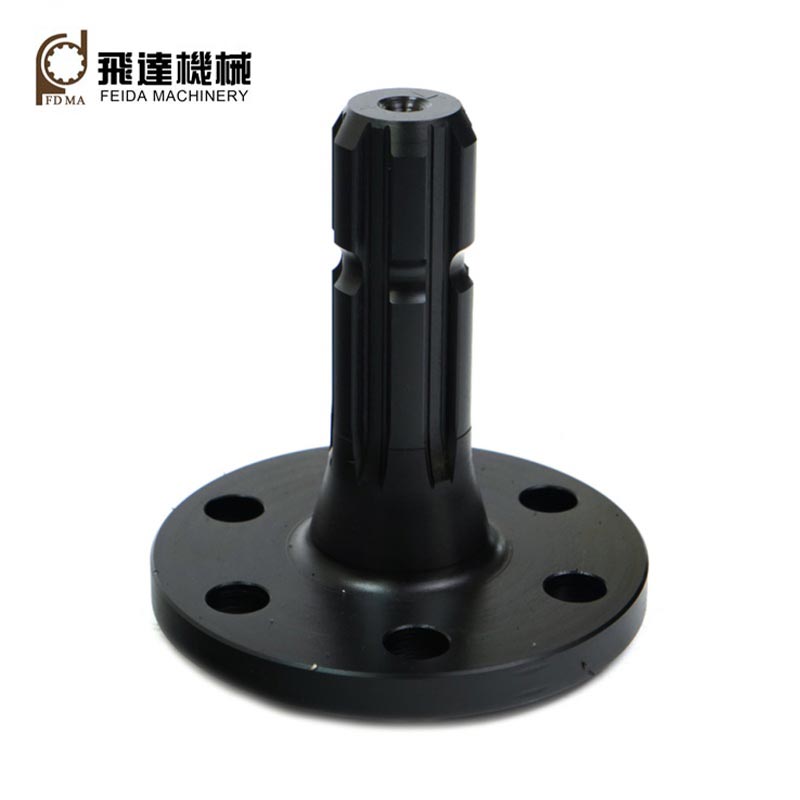
Proizvajalci originalne opreme kmetijske opreme in električnih orodij na svetovnih trgih se pri pridobivanju virov srečujejo z dragimi težavami na koncu proizvodne verigepravokotne utorne grediiz dobavnih verig z več podizvajalci. Zunanja termična obdelava prinaša nekonsistentno trdoto, ki sproži zlom zobatih zob pod močnim izmeničnim navorom. Razpršeni delovni tokovi struženja, rezkanja in brušenja ustvarjajo nestabilne tolerance bokov, ki povzročajo zastoje na tekočem traku in predelave. Razdrobljena proizvodnja tudi uniči sledljivost na ravni serije in upočasni ali ustavi revizije dobaviteljev tretjih oseb. Feida skrbi za kovanje, oblikovanje utorov, nadzorovano toplotno obdelavo in natančno brušenje pod eno tovarniško streho, pri čemer ohranja dimenzijsko natančnost ISO6‑10, medtem ko zagotavlja celotno dokumentacijo o sledljivosti procesa, da ublaži prezgodnje zlome gredi, izpade montaže in zamude pri reviziji za mednarodne kupce strojev.
1. Interna toplotna obdelava stabilizira trdoto in zmanjša poškodbe zaradi utrujenosti zlepljene korenine
Večina dobaviteljev zrezkov tretjih oseb odda delo kaljenja in popuščanja zunanjim izvajalcem. Neregulirani cikli peči ustvarjajo neenakomerno porazdelitev trdote: površine zob nimajo odpornosti proti obrabi, medtem ko jedra gredi izgubijo potrebno žilavost. Pri traktorjih, ki delajo na neravnih obdelovalnih površinah, ponavljajoči se udarni moment zlahka povzroči razpoke v koreninah in nenaden zlom gredi, kar povzroči drage odpoklice na terenu. Feida upravlja neodvisne peči za kaljenje in indukcijsko kaljenje, ki zaklepajo krivulje ogrevanja in hlajenja, specifične za material. Vsaka proizvodna serija ohrani celotne podatke o peči, kar zagotavlja uravnoteženo zmogljivost med površinsko trdoto in žilavostjo podlage, da se zmanjša verjetnost zloma zaradi zlepka pri težkih strojih.
2. Sinhronizirano rezkanje-brušenje ohranja konsistenco robov zlepka za gladko sestavljanje
Ko se grobo rezanje in končno brušenje zaključita v ločenih delavnicah, vzporednost zob in tolerance širine zob odtavajo izven obsega. Med sestavljanjem množične proizvodnje se delavci soočajo s prisilnim stiskanjem ali pretiranim odmikom, kar znižuje pretočnost delavnice in zvišuje stroške predelave. Vsa pravokotna oblikovanja zlepkov in končna obdelava po utrjevanju potekajo na enotni notranji opremi CNC, ki je strogo v skladu s standardi za industrijske zlepke ISO4156. Napake ravnosti na boku zoba ostanejo v mejah mikronov, kar omogoča gladko prileganje s parnimi pušami brez sekundarne ročne korekcije za obrate za sestavljanje električnih orodij in kmetijskih strojev.
3. Dokumentacija o sledljivosti od konca do konca pospešuje presoje usposobljenosti dobaviteljev v tujini
Decentralizirana obdelava v več tovarnah ne more združiti potrdil o preskusih surovin, zapisov o toplotni obdelavi in poročil o inšpekcijskih pregledih CMM v enotne paketne datoteke. Številne evropske in severnoameriške znamke strojev bodo zamrznile napredek pri pregledih dobaviteljev brez popolnih paketov sledljivosti. Feida hrani inšpekcijske zapise, ki zajemajo vhodne preglede surovin vse do meritev koordinat končne gredi. Celoviti revizijski dokumenti v angleškem jeziku se lahko izdajo skupaj z vsako pošiljko, s čimer se odstranijo dodatni cikli testiranja tretjih oseb med globalnimi postopki kvalifikacije dobavitelja.
4. Ciljna izbira zlitine se ujema z različnimi delovnimi scenariji navora in obremenitve
Generični surovci iz enovrstnega jekla ne ustrezajo različnim delovnim pogojem. Običajni utori iz ogljikovega jekla se hitro obrabijo pod udarci kmetijskega zemljišča in umazanijo; preveč krhki visokolegirani obdelovanci radi počijo pod pogostimi začetnimi in končnimi obremenitvami. Izbira materiala je v skladu z zahtevami glede navora opreme v resničnem svetu: navadno ogljikovo jeklo za uporabo v lahkih električnih orodjih, jeklo iz zlitine 40Cr za kmetijske stroje srednjega razreda in možnosti iz neželeznih kovin za nizkohrupne prenosne sklope. Razumno razvrščanje materialov podaljšuje življenjsko dobo pod spremenljivo obremenitvijo in okoljskimi pogoji.
5. Bogato orodje na zalogi skrajša dobavni čas za razvoj prototipa z utorno gredjo po meri
Številni proizvajalci spline-komponent imajo samo rezkarje z delnim modulom. Nestandardni pravokotni zlepki po meri zahtevajo izdelavo novih orodij, kar zavleče cikle preverjanja raziskav in razvoja za nove modele strojev. Feida vzdržuje celotno knjižnico orodij za rezkanje, ki pokriva obseg modula M0,5–M5. Prilagoditve glede na količino zob, dolžino gredi in zunanji premer je mogoče izvesti brez velikih dodatnih stroškov orodja. Obdelava vzorcev po meri ostane v 20 delovnih dneh, kar pomaga ekipam za raziskave in razvoj v tujini pospešiti iteracijo novih izdelkov in urnike lansiranja na trg.
6. Večplastna embalaža VCI proti rjavenju zagotavlja natančnost med pomorskimi pošiljkami na dolge razdalje
Preprosta kartonska embalaža nudi slabo odpornost proti vlagi. Kondenzacija zabojnikov med pomorskim tranzitom po tropskih poteh ustvarja drobne korozijske jamice na natančnih robovih zrezkov, zaradi česar se po prihodu premakne zračnost mreže. Glede na dimenzijo gredi in količino naročila tovarna uporablja ustrezne zaščitne kombinacije: VCI papir proti rjavenju, blažilni ovoj z mehurčki in zatesnjene kovčke iz masivnega lesa. Rešitev embalaže, ki izolira vlago, ščiti geometrijo zobatih zob, s čimer ohranja natančnost, ki je stabilna z dostavo preko oceana na dolge razdalje do čezmorskih skladišč kupcev.
Povezane novice
- Kako spiralni stožčasti zobniki izboljšajo prenos moči v zahtevnih strojih?
- Zakaj so verižniki bistveni za zanesljiv prenos moči?
- Kako notranji zobniki izboljšajo natančnost in prenos moči?
- Katere drage okvare na koncu proizvodne verige izvirajo iz spregledanih vrzeli v procesu izdelave zobate gredi?
- Zakaj postajajo plastični vijačni zobniki zanesljiva izbira za sodobne mehanske sisteme?
- Ali bo integrirana strojna obdelava zobnikov v celotnem procesu zmanjšala tri glavne skrite izgube čezmorskih proizvajalcev reduktorjev pri nabavi?
Pusti mi sporočilo